{var%20f='http://v.t.sina.com.cn/share/share.php?appkey=1515056452',u=z||d.location,p=['&url=',e(u),'&title=',e(t||d.title),'&source=',e(r),'&sourceUrl=',e(l),'&content=',c||'gb2312','&pic=',e(p||'')].join('');function%20a(){if(!window.open([f,p].join(''),'mb',['toolbar=0,status=0,resizable=1,width=440,height=430,left=',(s.width-440)/2,',top=',(s.height-430)/2].join('')))u.href=[f,p].join('');};if(/Firefox/.test(navigator.userAgent))setTimeout(a,0);else%20a();})(screen,document,encodeURIComponent,'','','https://www.jjipb.cn//data/attach/topic/topic1A662H.jpg', '推荐 jjipb_admin_66 的文章《不锈钢加工定制能用在哪些地方,8 个场景与选材对照》','https://www.jjipb.cn/news/968.html','页面编码gb2312|utf-8默认gb2312'));)
不锈钢加工定制主要落在 8 类场景:餐饮厨房设备、食品车间台面与支架、医疗与实验室台面柜体、建筑装饰收边与栏杆、化工储罐与管道支架、电子洁净车间工装、商业展陈货架柜台、户外设施。判断自己属于哪一类,看 3 件事:接触什么介质、要不要承重、有没有卫生或洁净要求。
这 8 类场景对应的牌号和板厚差得很远。同样叫「不锈钢工作台」,食品车间用 304 配 1.2 毫米板,化工车间可能要 316L 配 3 毫米板,报价差 3 倍以上。我按场景把选材和加工方式列在下面,可以直接对着自己的用途找。
一、先按 3 个维度把场景归类
不锈钢的牌号有 201、304、316L 这几档,板厚从 0.5 毫米到 6 毫米都有,加工方式又分激光切割、折弯、焊接、表面处理。凭「我要做个不锈钢的」这句话,加工厂没法报价,得先把用途说清。
归类看 3 个维度。介质这一维最重要:只接触自来水和洗涤剂,304 够用;接触盐水、酱油、酸碱,316L 更稳;纯做装饰不受力,201 也能撑住。承重这一维决定板厚和加强筋,卫生这一维决定焊缝要不要打磨到看不见。
| 场景 | 常用牌号 | 板厚区间 |
|---|---|---|
| 餐饮厨房设备 | 304 | 1.0–1.5 毫米 |
| 食品车间台面 | 304 | 1.2–2.0 毫米 |
| 医疗与实验室 | 304 / 316L | 1.2–3.0 毫米 |
| 建筑装饰收边 | 201 / 304 | 0.8–1.5 毫米 |
| 化工储罐管道 | 316L | 2.0–6.0 毫米 |
| 洁净车间工装 | 304 | 1.0–2.0 毫米 |
| 商业展陈道具 | 201 / 304 | 0.8–1.2 毫米 |
| 户外设施 | 304 | 1.5–3.0 毫米 |
表里的板厚按常见做法给,遇到特殊要求往下走一档再谈。承重大的台面往上加一档,做罩壳、装饰面的往下减一档。加工厂报价时如果不问用途就报板厚,报出来的数多半是按经验拍的。
二、8 个场景逐条对
餐饮与食品:接触油盐洗涤剂
商用灶台、水槽、工作台、排烟罩是定制量最大的一块。304 是常规选择,台面 1.2 毫米板配 25 毫米折边,下面加 2 到 3 道加强筋,站人踩不变形。水槽做拉伸还是焊接,取决于深度:超过 300 毫米深的多用焊接,焊完要过一遍酸洗钝化。
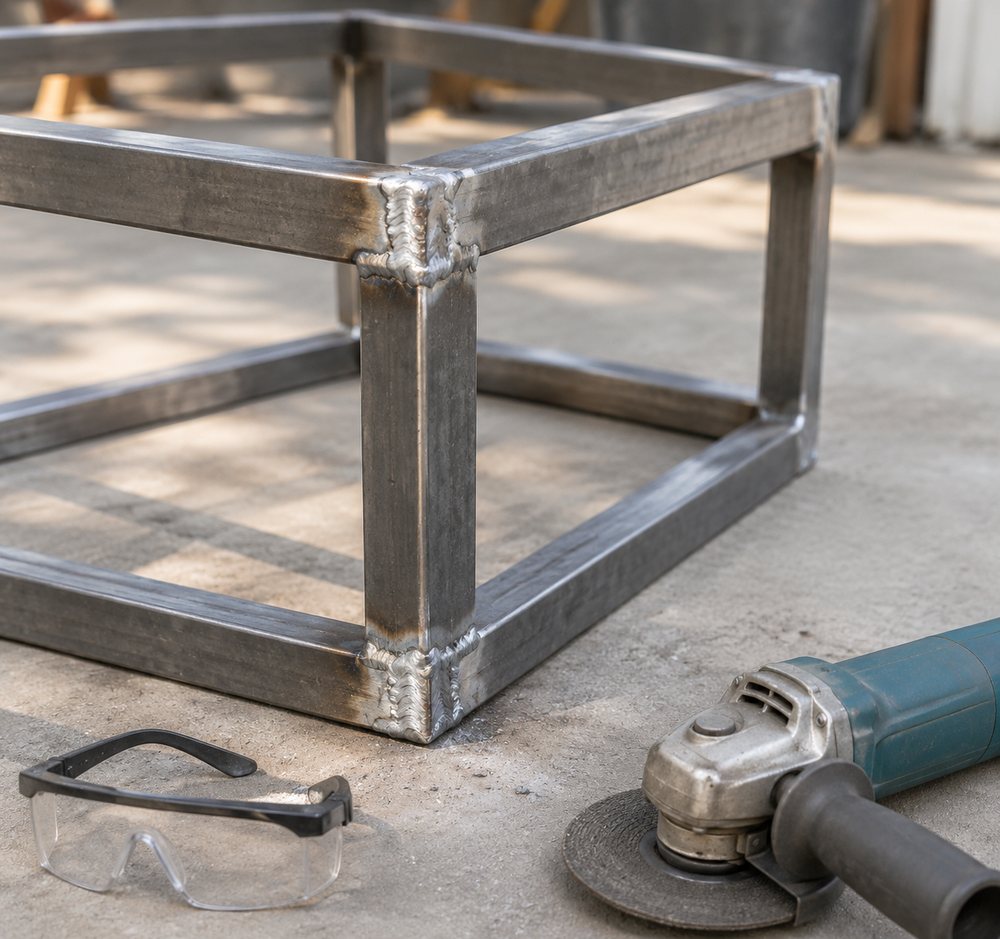
食品加工车间的台面和传送带支架,卫生要求更高。焊缝要满焊并打磨平,转角做成圆弧,不能留直角缝藏料。我见过一套台面用点焊连接,用了 4 个月接缝处开始发黑,清理不掉,最后整块换掉。这类返工的成本比当初多花的那点加工费高。
冷库和海鲜档口接触盐水,304 会起点蚀。这类用途往上走 316L,或者至少把接触面做厚一档,1.5 毫米起。
医疗、实验室与洁净车间
器械柜、操作台、洗手池这类,表面要求比材质更挑。拉丝面容易留指纹,做无指纹处理或者用 2B 面更好擦。台面接缝处用同材质焊条满焊,打磨后肉眼看不出接线。
洁净车间的工作台、周转架、物料车,重点是少死角。方管换成圆管或者做封口,脚杯用可调式的,地面不平也能稳。有位做电子组装的客户,工装用方管开口朝上,3 个月里积的粉尘擦不到,后来全部改成封口方管。
建筑装饰、商业展陈与户外
栏杆、幕墙收边、电梯门套、招牌底架这类以装饰为主,受力不大,201 和 304 都在用。室内干燥环境下 201 可以,室外和沿海必须上 304,海风带盐,201 半年就会出锈点。
货架、柜台、展台这类商业道具,看的是平整度和拼缝。1.0 毫米板做立面够用,跨度超过 900 毫米要加背筋,否则放上货就鼓。户外候车亭、护栏、垃圾箱这类,板厚 1.5 毫米起,焊后要做钝化,不然焊缝先锈。
展陈道具还有一个隐性成本:拆装。展会用的展台一年要拆装 6 到 10 次,连接方式建议用螺栓加分体框架,整件焊接的搬两次就变形。这一点在报价阶段提出来,加工厂会换一种做法,单价高 10% 左右,摊到 3 年使用期里更划算。
化工、环保与管道支架
储罐、管道支架、污水处理箱体这类,介质决定牌号。弱酸碱环境用 316L,含氯离子高的场合还要再确认钼含量。板厚按承压和容积算,2 毫米到 6 毫米是常走区间,超过 6 毫米多改卷制。
这类件最怕的是按外观件的心态做。焊缝要按承压要求检测,做完要做钝化,支架和罐体的连接处要留膨胀余量。我接触过一批支架,焊完直接喷漆,半年后焊缝锈穿,拆下来重做花了原价 2 倍。
管道支架还有一个细节:支架和管道之间要垫非金属垫片,不锈钢和碳钢直接贴在一起,接触面会起电化学腐蚀。这个小件单价几块钱,省掉之后换管道的钱按米算。
三、下单前要核对的 5 件事
- 介质:接触什么液体、浓度多少、温度多少,写清楚,别写「一般环境」
- 尺寸与公差:长宽高给到毫米,平面度公差写清是 ±1 毫米还是 ±0.5 毫米
- 表面:2B、拉丝、镜面、无指纹,写清哪一面要求高
- 连接方式:满焊、点焊、螺栓、铆接,写清焊缝要不要打磨
- 验收:抽哪几个尺寸、平面度怎么测、焊缝怎么看,写进订单
5 条里最常漏的是第 5 条。没有验收条款,货到了只能凭眼看,出问题各说各话。我的做法是在订单后面附 1 张简图,标 3 个关键尺寸和 1 个平面度要求,双方签字,返工责任清楚。
四、4 个容易踩的坑
第一个坑是按重量报价。不锈钢按吨价算看着透明,实际加工费、切割损耗、折弯工时都藏在里面。同一张图纸两家报的吨价差 800 元,最后总价可能反过来。
第二个坑是牌号写成「不锈钢」三个字。201 和 304 一吨差价不小,图纸上不写牌号,交货时容易起争议。第三个坑是只给外形尺寸不给工艺要求,加工厂按最省事的方式做,焊缝不打磨、孔位留毛刺。
第四个坑是忽略运输和安装。3 米以上的整体件要考虑能不能进电梯、能不能过门洞,做成两段拼接要提前留连接板。我见过一套 4.2 米长的台面整体焊好,最后卡在楼道口,只能现场切开重焊。
五、加工厂能不能做,看 3 个动作
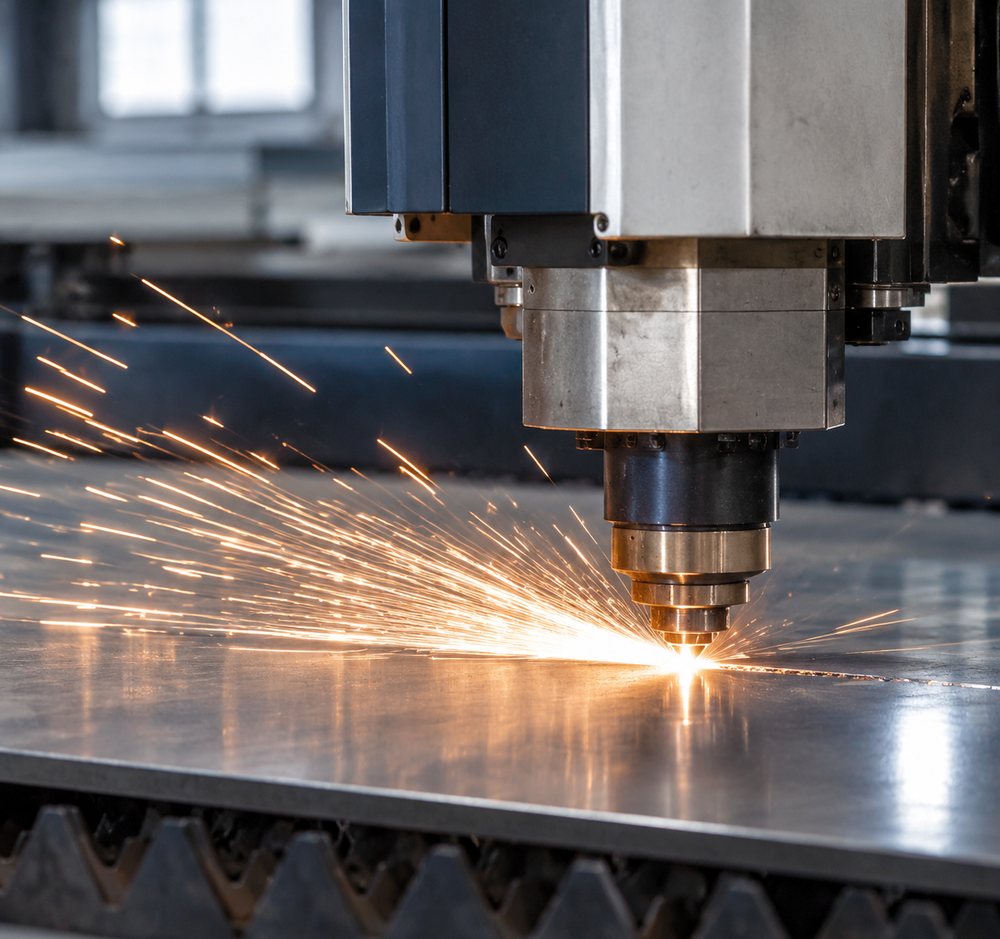
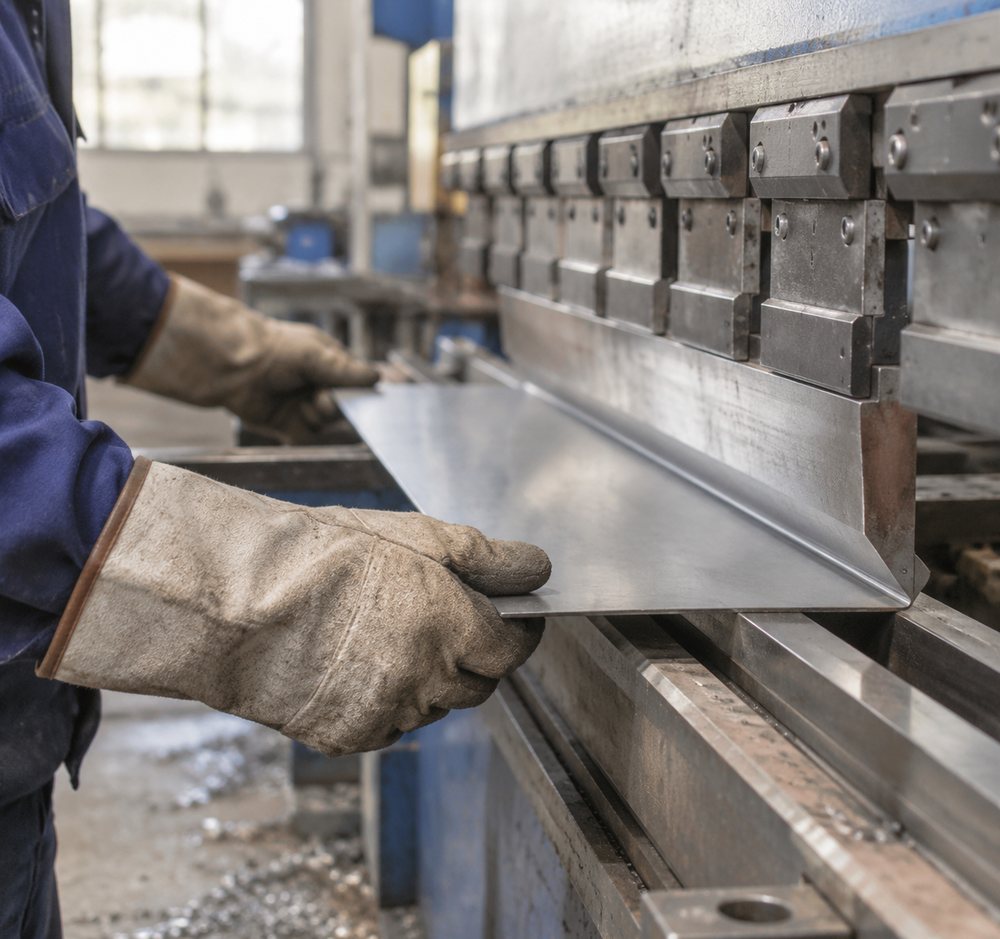
先问设备清单。激光切割的台面尺寸、折弯机的吨位和长度、有没有卷圆设备,这几项决定能接多大的活。折弯机 3 米和 6 米是两道坎,超过设备长度的件只能拼接。
再看有没有做过同类件。让对方发 2 张同类产品的实物照片,问一句焊缝怎么处理、钝化在哪一步做。答得上细节的,说明这道工序真的走过。
最后确认交期怎么算。打样 3 到 5 天、批量 10 到 15 天是常见节奏,遇到需要开模或者外协表面处理的,再加 5 到 7 天。把节点写进订单,比口头承诺有用。
询价的时候带上图纸和用途说明,一次能报准价的厂不到一半。原因多是信息不够,对方只能按经验给区间。先把 5 条核对项填满,来回问价少 3 轮,工期也能往前挪几天。
本文信息核对时间:2026-11