{var%20f='http://v.t.sina.com.cn/share/share.php?appkey=1515056452',u=z||d.location,p=['&url=',e(u),'&title=',e(t||d.title),'&source=',e(r),'&sourceUrl=',e(l),'&content=',c||'gb2312','&pic=',e(p||'')].join('');function%20a(){if(!window.open([f,p].join(''),'mb',['toolbar=0,status=0,resizable=1,width=440,height=430,left=',(s.width-440)/2,',top=',(s.height-430)/2].join('')))u.href=[f,p].join('');};if(/Firefox/.test(navigator.userAgent))setTimeout(a,0);else%20a();})(screen,document,encodeURIComponent,'','','https://www.jjipb.cn//data/attach/topic/topicLXEGMM.jpg', '推荐 jjipb_admin_66 的文章《五金加工新手入门:从 1 张图纸到第 1 批货的 7 步》','https://www.jjipb.cn/news/1121.html','页面编码gb2312|utf-8默认gb2312'));)
五金加工入门的最小路径是 7 步:看懂 1 张图纸、把工序拆成 3 到 5 道、备料、打样 3 件、首件全检、批量加工、按公差交付。设备起步用 1 台普通车床加 1 台立式铣床,场地 40 平方米起,2 个人能转。真正卡人的地方在前 2 步,不在机器。
2019 年我带过一个从模具厂出来单干的师傅,他买了 2 台二手机床,第 1 个月接了 3 单,2 单因为图纸上的公差没看清返工,赔了 1400 元材料费。第 3 个月他把「读图核对表」贴到机床边上,返工降到 0。
一、先准备:3 件事定生死
设备、场地、订单来源,缺 1 样都开不了工。
- 设备组合。普通车床 1 台(加工回转体,轴、套、销),立式铣床 1 台(加工平面、槽、孔位)。2 台二手设备加刀具量具,预算按 6 到 10 万元算,刀具与量具别省,占预算 1 成左右。数控车床能省人工,但 1 台的价格顶 4 台普车,新手先别上。
- 场地与电。40 平方米能摆下 2 台机床加 1 个工作台,层高 3 米以上。动力电 380 伏,车床按 7.5 千瓦、铣床按 5.5 千瓦配线,进线用 6 平方铜芯。
- 订单来源。先接 2 类活:周边工厂的零星返修件、贸易商转手的小批量件。单件 50 到 500 元的活最适合练手,批量 1000 件以上的订单别一上来就接,交期压不住。
订单从哪来
头 3 个月的活,靠 3 个渠道就够:本地工业区的工厂门口贴的加工告示、同行介绍、五金市场的贸易商。工厂门口的告示多数是返修件与零星件,量小但单价高,适合练手。
贸易商的活量大价低,好处是结算规矩、图纸规范。接第 1 单时把交期往后多报 3 天,新手估工时都会偏乐观,第 1 批赶不出来最伤信用。1 个月能稳定接 5 到 8 单零星件,收入才够覆盖房租与刀具消耗。
二、操作步骤:从 1 张图纸到第 1 批货
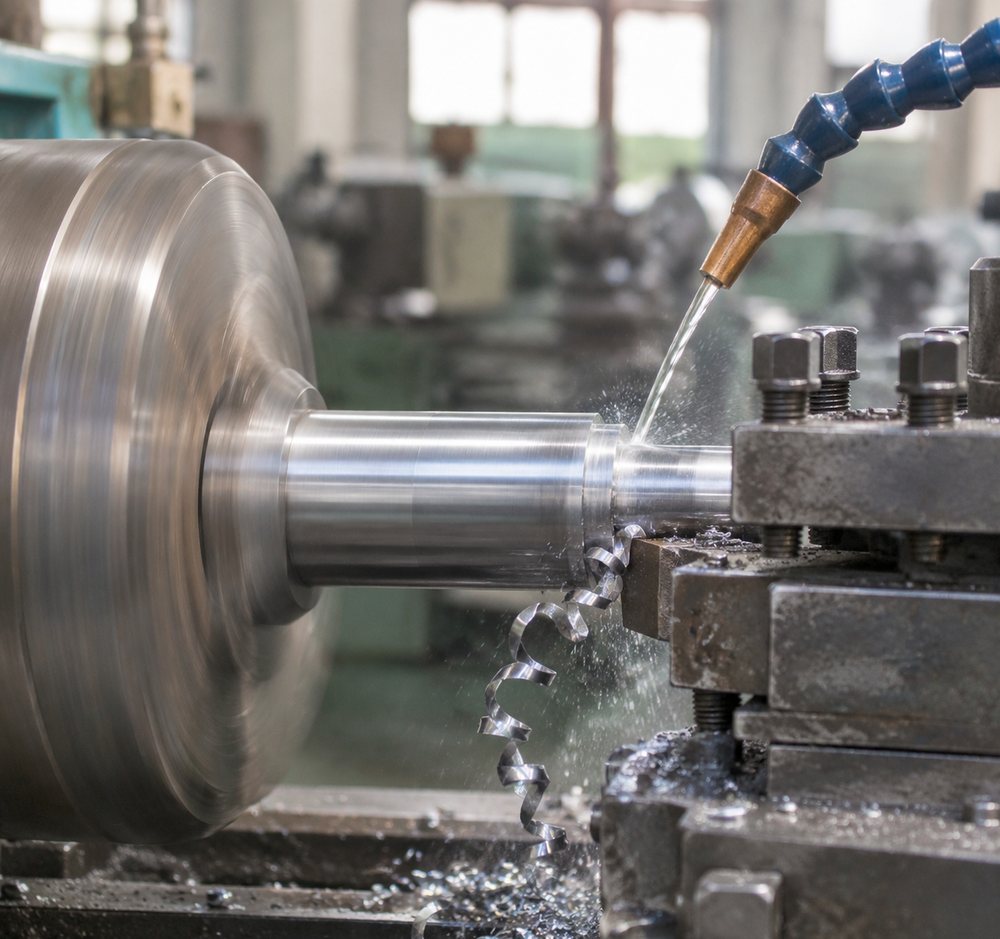
第 1 到 2 步:把图纸变成工序
- 第 1 步,读图。按 4 个位置看:标题栏看材料与数量,主视图看外形尺寸,剖视图看内孔与台阶,技术要求看公差、表面粗糙度、热处理。技术要求那几行最容易被跳过,超差争议 90% 出在这里。
- 第 2 步,拆工序。1 个零件通常拆成 3 到 5 道:下料、粗车或粗铣、精加工、钻孔攻丝、去毛刺。每道写清用哪台机床、留多少余量。精加工余量留 0.3 到 0.5 毫米,留少了光不出,留多了费时间。
第 3 到 5 步:备料、打样、首件
- 第 3 步,备料。按图纸尺寸加 3 到 5 毫米余量下料,材料牌号照标题栏买,45 号钢与 Q235 的切削参数差一档。1 个零件备 3 件的料,打样会废。
- 第 4 步,打样 3 件。第 1 件调机床,第 2 件调参数,第 3 件当首件送检。3 件全做完再测量,边做边测容易把机床调乱。
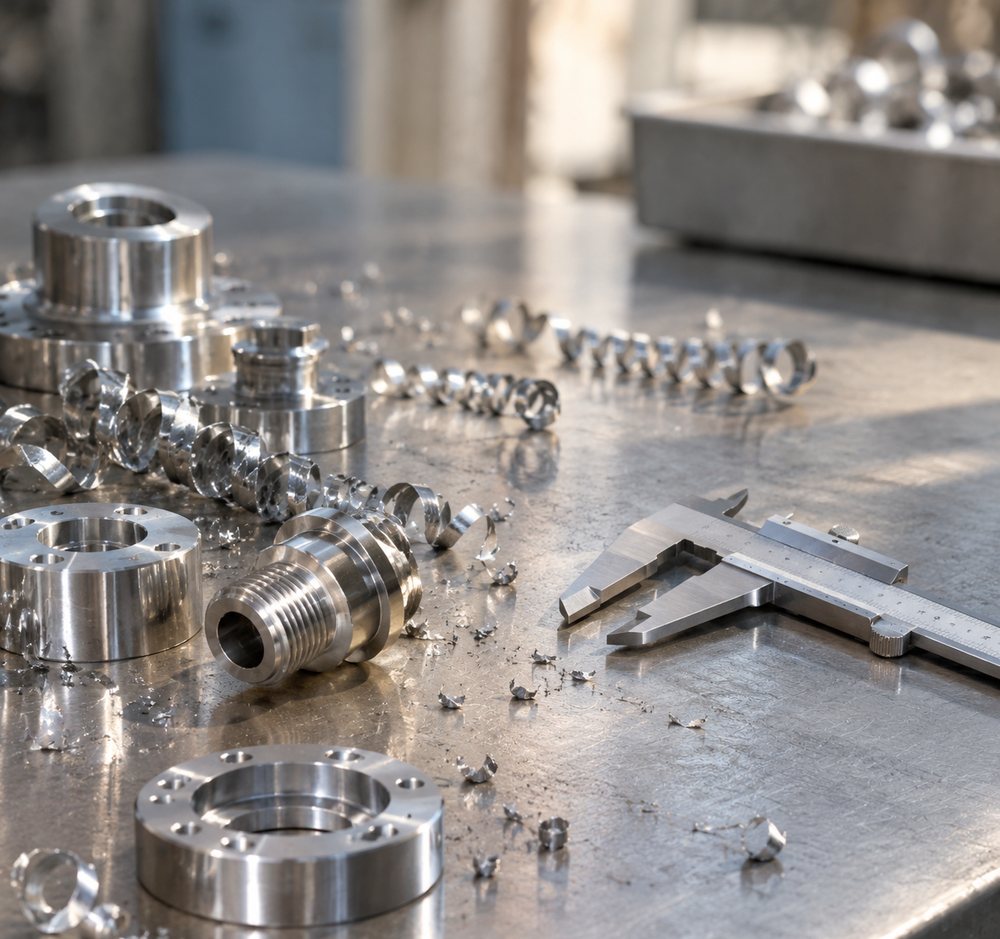
- 第 5 步,首件全检。尺寸用卡尺与千分尺逐项量,公差 ±0.05 毫米以内的用千分尺,别用卡尺凑。表面粗糙度拿样板比对,Ra1.6 与 Ra3.2 手感差别明显。
第 6 到 7 步:批量与交付
- 第 6 步,批量加工。首件过了再开批量,每 20 件抽检 1 件,记录尺寸。刀具磨损会让尺寸单向漂移,抽检发现漂 0.02 毫米就换刀或补刀。
- 第 7 步,交付。按件数装袋,附 1 张自检表(件号、关键尺寸实测值、日期)。客户验收时看这张表,比口头说「都合格」管用。
第 5 步的首件我建议拍照片留存。尺寸超差的争议,照片加实测数据能说清是加工问题还是图纸问题,谈赔的时候省很多话。照片按「零件号加日期」命名,半年后翻记录还能对上。
三、参数怎么定
下面 5 个参数是普车与普铣的起步值,材料硬度不同要往下调。
| 参数 | 起步值 | 什么情况要改 |
|---|---|---|
| 主轴转速 | 45 号钢粗车 600 到 800 转/分 | 材料硬度高往下调 20%;铝件可到 1500 转 |
| 进给量 | 粗车 0.2 到 0.3 毫米/转 | 精车降到 0.08 到 0.12,表面才光 |
| 切削深度 | 粗车 1.5 到 2.5 毫米 | 超过 3 毫米机床会抖,分 2 刀走 |
| 精加工余量 | 0.3 到 0.5 毫米 | 薄壁件留 0.8,防变形 |
| 冷却方式 | 乳化液浇注 | 铸铁干切,铸件遇水易生锈 |
转速与进给要一起看。转速拉到 1200 转、进给还是 0.3 毫米/转,刀尖温度上来得快,硬质合金刀片 2 小时就崩。新手按表格起步值走,做 20 件再动这 2 个数。
四、出问题怎么排查
加工现场的毛病集中在 6 类,按现象对原因。每次处理完把现象、原因、改法写 1 行到本子上,3 个月能攒出 40 多条,比看视频有用。
- 尺寸忽大忽小。刀架没锁紧、工件没夹牢、或者机床导轨磨损。先紧刀架,再换夹法,最后量导轨间隙。
- 表面有振纹。工件伸出卡盘太长(超直径 4 倍就容易振)、转速偏高、刀杆伸出过长。缩短伸出量能解决 70% 的振纹。
- 孔径偏小。钻头刃磨不对称,或者主轴与尾座不同心。换新钻头试 1 个孔,孔径对了就是刃磨问题。
- 螺纹乱牙。车螺纹时主轴转速与进给挂轮不匹配,或者第 2 刀没对准螺旋线。用百分表对刀能解决。
- 工件变形。薄壁件夹紧力过大,松开就弹。改用轴向压紧,或者先粗加工、松开再精加工。
- 钻头折断。排屑不畅、进给太快、或者钻头伸出太长。钻深孔时每下 5 毫米退刀 1 次排屑,折断率能降一半。
五、怎么验证做对了
3 条线判断这批货能不能交。
- 关键尺寸全在公差带内。公差 ±0.05 的尺寸,实测值落在中间 60% 区间最稳,贴着上下限的挑出来复测。
- 表面粗糙度对得上图纸标注。Ra1.6 的件用样板比对,肉眼看到明显刀纹就不合格。
- 批量一致性。抽 5 件量同一尺寸,最大值与最小值之差控制在公差的 3 分之 1 以内,说明机床状态稳。
六、新手最容易亏钱的 4 件事
- 按图纸标价接活,不算工时。1 个带 6 个孔的轴类件,车 25 分钟、铣 15 分钟、去毛刺 5 分钟,加上装夹与测量,单件 50 分钟起。报价按 45 分钟算,做 100 件就亏 8 个工时。
- 不看材料可加工性。不锈钢 304 的切削力比 45 号钢高一半,同样参数做出来刀具寿命只剩 3 分之 1,报价时按碳钢算会亏在刀具上。
- 接急单不加上浮。24 小时交货的活要停掉别的单,报价上浮 30% 才划算。
- 不收样品费。打样 3 件的材料与工时是真金白银,样品费在正式下单后可抵扣,这条要写在报价单上。
什么时候该上数控
3 个信号出现就考虑:同一零件每月做 200 件以上、公差要求稳定在 ±0.02 毫米以内、客户开始要首件报告与过程记录。这 3 条对上 2 条,普车的效率与一致性就跟不上了。
上数控的顺序是数控车先、加工中心后。数控车调机 30 分钟能顶普车 3 小时的活,1 台二手的先跑 6 个月,把编程与对刀摸熟再扩。直接上加工中心,编程没学会之前每天的停机时间比干活时间长。
入门这件事,机器只是门槛的下半截。上半截是读图和报价,这 2 项练 3 个月能上手。练不出来,剩下的路只有接别人不愿接的低价活,1 件挣 3 元、1 天做 40 件,扣掉刀具与电费剩不下多少。
本文信息核对时间:2026-11