{var%20f='http://v.t.sina.com.cn/share/share.php?appkey=1515056452',u=z||d.location,p=['&url=',e(u),'&title=',e(t||d.title),'&source=',e(r),'&sourceUrl=',e(l),'&content=',c||'gb2312','&pic=',e(p||'')].join('');function%20a(){if(!window.open([f,p].join(''),'mb',['toolbar=0,status=0,resizable=1,width=440,height=430,left=',(s.width-440)/2,',top=',(s.height-430)/2].join('')))u.href=[f,p].join('');};if(/Firefox/.test(navigator.userAgent))setTimeout(a,0);else%20a();})(screen,document,encodeURIComponent,'','','https://www.jjipb.cn//data/attach/topic/topicgdXkwd.jpg', '推荐 jjipb_admin_66 的文章《不锈钢加工怎么选材料,6 步定牌号、厚度与表面》','https://www.jjipb.cn/news/1116.html','页面编码gb2312|utf-8默认gb2312'));)
不锈钢选材按 3 个变量定:牌号、厚度公差、表面状态。室内普通件用 304 就够,接触盐雾或含氯介质换 316L,做柜体面板想压成本可考虑 201,家电面板与装饰件常走 430。折弯与焊接件要把厚度公差和延伸率一起看,从询价到打样确认,3 到 5 天能定下来。
我遇到过 1 次教训:给客户做 1 批厨房置物架,为了省料把 304 换成 201,样品看着一样,装到潮湿的洗碗区 3 个月就起点状锈。返工 60 套,材料省下的钱全填回去还不够。选材这件事,先问用在哪里,再问多少钱一吨。
一、谁能定:3 种情形
定牌号这件事,谁最接近使用现场,谁就该拍板。看自己落在哪种情形。
- 自有师傅带班。做过同类件,知道哪个位置容易锈、哪个位置容易裂,凭经验能定,但要把结论写成书面参数,别口头交代。
- 外协加工厂。把图纸与使用环境给厂里,让工艺员给建议。要求写明牌号、厚度、表面、公差 4 项,缺一项后面容易扯皮。
- 材料商或检测机构。大批量采购前做 1 次材质复检,光谱仪打一下成分,2 分钟出结果。这个动作能挡掉混料与以次充好。
二、要准备什么
下表 6 项凑齐再谈材料,缺项时对方只能给「看着办」的建议。第 4 项最常被忽略,它决定折弯会不会开裂。
| 资料 | 要写清什么 | 缺了会怎样 |
|---|---|---|
| 零件图纸 | 外形尺寸、折弯线、焊接位置、孔位 | 无法判断加工方式与料厚 |
| 使用环境 | 室内或室外、是否接触水与盐雾、是否接触酸碱 | 可能选到耐蚀不够的牌号 |
| 批量与交期 | 件数、单批数量、交货日期 | 定不了采购方式与备料周期 |
| 加工方式 | 折弯、焊接、冲压、激光切割各占多少 | 延伸率不够的料折弯会裂 |
| 表面要求 | 2B、拉丝、镜面、喷砂,写清朝向 | 拉丝方向与拼缝对不上 |
| 验收标准 | 厚度公差、平面度、焊缝要求 | 到货争议没有判定依据 |
第 4 项要展开说一句。304 的延伸率在 40% 以上,折 90 度不容易裂;201 的延伸率偏低,折弯内角半径小于板厚时容易在折线处开裂。做柜体框架这类多折弯件,材料牌号与折弯半径要一起定,单看牌号会踩坑。
三、怎么办:6 步
前 3 步:先定牌号
- 第 1 步,按环境筛。室内干燥环境,304 够用;接触自来水、洗涤剂、沿海盐雾,换 316L;只做装饰面板、不接触水,430 或 201 可以上台面。
- 第 2 步,按加工方式筛。要深冲、要小半径折弯,选延伸率高的牌号;要焊接后不做处理,选低碳牌号,比如 304L 与 316L,焊缝附近不易析出碳化物。
- 第 3 步,按成本倒推。同样规格下,201 的材料成本低于 304,316L 高于 304 一截。省钱优先的件,把 201 用在不接触水的结构位置,接触面仍用 304。
牌号怎么快速认出来
手上没有检测设备时,3 个土办法能粗判:磁铁吸,430 会明显吸附,304 与 316L 基本不吸,201 弱吸;看表面,201 冷轧后偏灰白,304 偏青;滴 1 滴检测液,30 秒内变色的是 200 系。这 3 招只是初筛,正式验收仍要打光谱。
后 3 步:定厚度与表面
- 第 4 步,定厚度与公差。常见规格 0.5、0.8、1.0、1.2、1.5 毫米。问清是标称厚度还是实际厚度,市场上 1.0 毫米的料实测常到 0.91 到 0.95,做承重件要按实测值算。
- 第 5 步,定表面。2B 是冷轧后的哑光面,最通用;BA 更亮,适合做外观件;拉丝面要约定纹路方向与目数;8K 镜面成本高,运输中容易划伤,包装要单独加保护膜。
- 第 6 步,打样验证。按定好的参数切 3 到 5 件,做折弯、焊接、表面处理各 1 次,看有没有开裂、变色、锈点。打样周期 3 到 5 天,花费不高,这一步省不得。
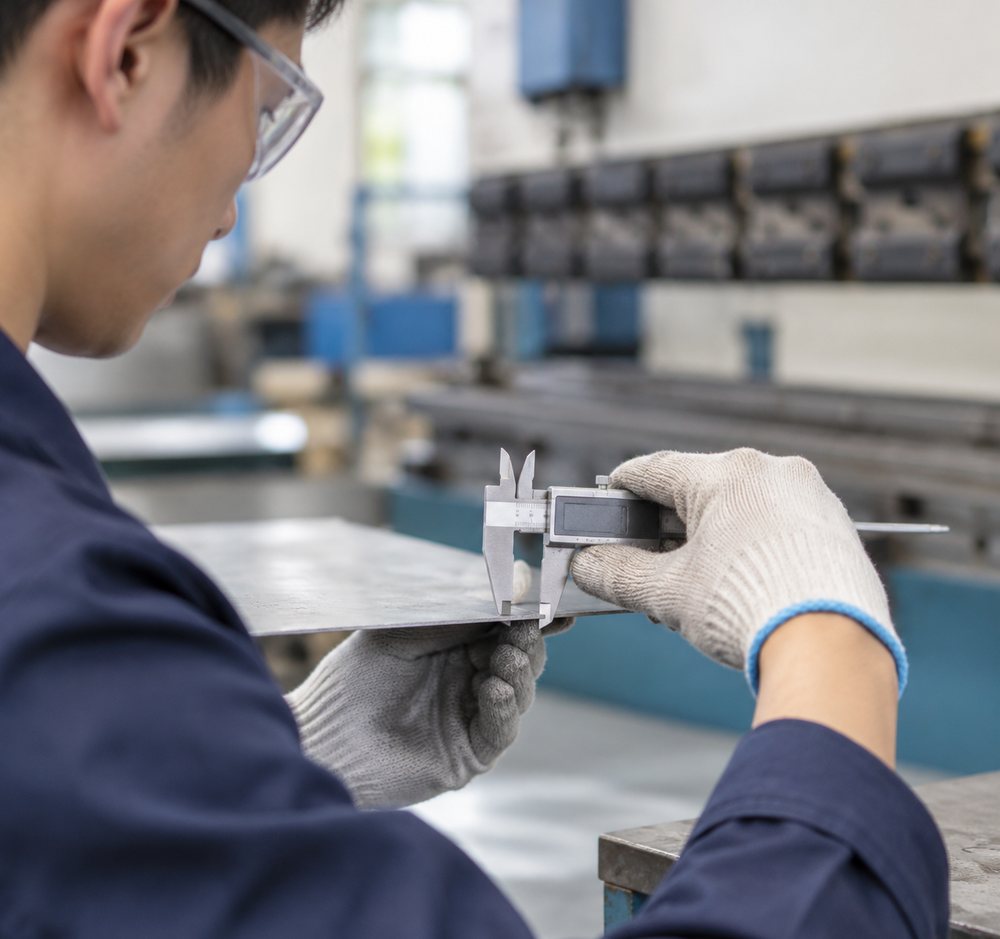
第 4 步的公差要写进采购单。写「1.0 毫米 ±0.05」比写「1.0 毫米」有用得多,到货拿千分尺在四角与中心抽 5 点,量出来 0.92 就能按约定退换。不写公差的单子,只能吃下这个偏差。
四、4 个常见牌号对照
下表列加工店里出现频率高的 4 个牌号,参数为常见范围,具体按材质单核对。表里不给排名,按用途对号。
| 牌号 | 类型 | 常见用途 | 要注意的地方 |
|---|---|---|---|
| 304 | 奥氏体 | 厨具、柜体、栏杆、通用结构件 | 不耐高浓度氯离子,海边与泳池边易起点蚀 |
| 316L | 奥氏体含钼 | 食品设备、化工环境、沿海户外件 | 成本高于 304,加工硬化倾向强,折弯要退火 |
| 201 | 奥氏体锰系 | 室内装饰、干燥环境的结构件 | 耐蚀性弱,潮湿环境易生锈,不适合接触食品 |
| 430 | 铁素体 | 家电面板、装饰件、不接触水的罩壳 | 有磁性,焊接性差,折弯后易开裂 |
这张表能覆盖多数询价场景,但有一个变量它反映不了:同牌号不同钢厂的产品,成分控制与表面质量差别不小。要求供方在材质单上写明钢厂与炉批号,同一个项目尽量用同一炉批,颜色与硬度会更一致。
表面这 4 种怎么分
2B 是冷轧后经光亮退火的哑光面,最常见,价格居中,适合做内部结构件与非外观面。BA 的亮度比 2B 高一档,做展示柜、电梯内衬这类要反光的位置。No.4 拉丝面按目数分,厨房台面多用 120 目到 180 目。8K 镜面是抛光到镜面反光,运输与安装阶段最容易划伤,项目里用得少。
五、卡在哪:6 个卡点
- 折弯开裂。现象是折线处出现细裂纹。原因是延伸率不够或折弯半径太小。解法是把内角半径加到板厚的 1 倍以上,或换延伸率更高的牌号。
- 焊缝生锈。现象是焊后 1 个月内焊缝附近出现锈点。原因是焊接热影响区贫铬。解法是换低碳牌号,焊后做酸洗钝化。
- 厚度不足。现象是承重件变形。原因是买到负差料。解法是采购单写明公差,到货用千分尺抽检 5 点并留样。
- 拉丝纹路对不上。现象是拼缝处纹路方向相反。原因是下料时没标方向。解法是在图纸上标出纹路方向,同一面拼缝用同向料。
- 镜面板划伤。现象是交付前发现细划痕。原因是保护膜太薄或撕膜太早。解法是用加厚膜,安装完最后一步再撕。
- 颜色不一致。现象是同一批件深浅不同。原因是混了不同炉批。解法是同一项目锁定 1 个炉批号,备料留 5% 余量。
六、怎么核验:3 个动作
- 打光谱。手持光谱仪对到货料打 1 点,2 分钟出成分,能分辨 304 与 201。大批量抽 3 到 5 张板,每张打 1 点,打之前把表面油污擦掉。
- 量厚度。千分尺在板面四角加中心各量 1 次,取 5 个数。与采购单公差比对,超差的整批退。
- 做 1 次盐雾或浸泡。户外件切 1 小块做 24 小时盐雾,没有条件就用盐水浸泡 48 小时,看有没有锈点。这个测试能提前发现 201 冒充 304 的情况,48 小时就能看出结论。
选材到最后,真正决定结果的环节在加工单上。牌号、厚度与公差、表面状态、纹路方向 4 项写清楚,后面 80% 的争议不会发生。这 4 行字花 10 分钟,比返工 1 批件便宜太多,也比事后扯皮省心。
本文信息核对时间:2026-11