{var%20f='http://v.t.sina.com.cn/share/share.php?appkey=1515056452',u=z||d.location,p=['&url=',e(u),'&title=',e(t||d.title),'&source=',e(r),'&sourceUrl=',e(l),'&content=',c||'gb2312','&pic=',e(p||'')].join('');function%20a(){if(!window.open([f,p].join(''),'mb',['toolbar=0,status=0,resizable=1,width=440,height=430,left=',(s.width-440)/2,',top=',(s.height-430)/2].join('')))u.href=[f,p].join('');};if(/Firefox/.test(navigator.userAgent))setTimeout(a,0);else%20a();})(screen,document,encodeURIComponent,'','','https://www.jjipb.cn//data/attach/topic/topicspCFnT.jpg', '推荐 jjipb_admin_66 的文章《不锈钢加工定制的使用场景有哪些:7 类场景的牌号、工艺与验收》','https://www.jjipb.cn/news/1030.html','页面编码gb2312|utf-8默认gb2312'));)
不锈钢加工定制主要落在 7 类场景:食品加工设备件、商用厨具台面、化工管道与法兰、医疗器械托盘、建筑幕墙与栏杆、机械结构支架、装饰面板。场景不同,选的牌号和表面工艺差得很远,选错 1 个牌号,1 批件可能在 3 个月内就出锈点。下面按接触介质分 3 组写,每组给牌号、工艺和验收要看的地方。
一、先按 3 个维度分组
7 类场景按接触介质、受力方式、外观要求分成 3 组,同组里的件可以拼单开料,材料利用率能上去,成本跟着降。这张分组表是我们给客户做报价时先看的一页,填不满的格子通常就是返工的地方。
| 维度 | 包含场景 | 常用牌号 | 决定成本的因素 |
|---|---|---|---|
| 接触食品或饮用水 | 食品设备件、商用厨具台面 | 304、316L | 板厚、焊缝处理、表面粗糙度 |
| 接触腐蚀介质 | 化工管道与法兰、医疗托盘 | 316L、321 | 探伤比例、法兰密封面等级 |
| 结构与外观 | 幕墙栏杆、机械支架、装饰面板 | 201、304 | 表面处理方式、公差、拼缝宽度 |
二、第一组:接触食品或饮用水
这一组要盯表面粗糙度和焊缝质量,牌号下限是 304,碳含量越低越好。
- 食品加工设备件:输送带支架、料斗、搅拌桨、灌装头底座都属于这一类。牌号用 304,接触酸性物料的换 316L。工艺走激光切割下料、折弯、氩弧焊、焊缝打磨抛光 4 道。验收核 3 件事:焊缝是否连续满焊、内角有没有残留焊渣、表面粗糙度是否做到 Ra0.8 以内。食品厂审厂查的就是这 3 项。
- 商用厨具台面:操作台、水槽、灶台围板。牌号用 304,台面厚度多取 1.0 到 1.5 毫米,薄于 1.0 毫米的台面放上 50 公斤的汤桶会塌。工艺是折边、焊接、拉丝或压花。要点在水槽与台面的连接处,满焊后打磨平整,做 24 小时盛水试验不漏才算合格。
两类的共同点是清洗频繁。清洗用的含氯消毒液对 304 有腐蚀,每天洗 3 次以上的场所,台面和料斗建议直接上 316L,差价摊到 3 年使用期里不算贵。
三、第二组:接触腐蚀介质
这一组的关键在材质证明和探伤记录,缺 1 份文件,验收就过不了。
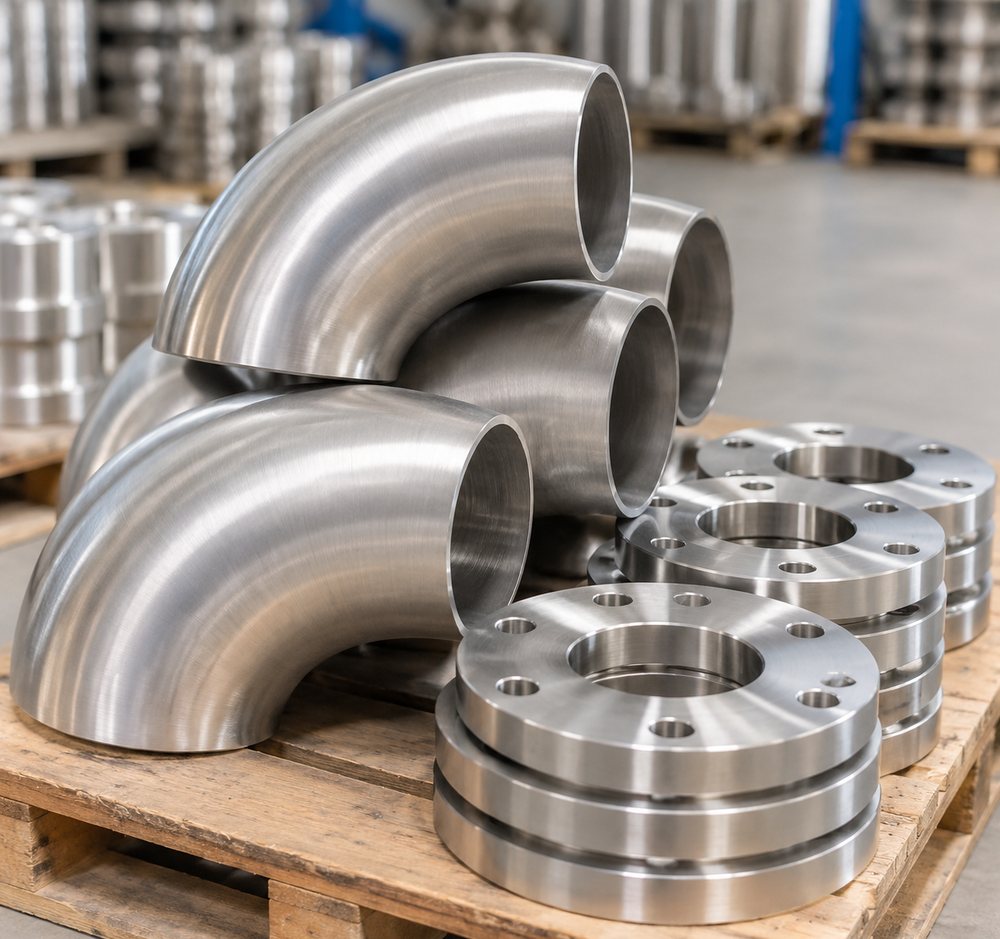
- 化工管道与法兰:管道、弯头、三通、法兰盘属于这一类。牌号按介质定,一般腐蚀环境用 304,含氯离子环境用 316L,高温环境考虑 321。工艺比别的场景多 1 道:焊缝按比例做射线或渗透探伤。法兰密封面有突面、凹凸面、榫槽面 3 种,定制时写清是哪一种,写错装不上,拆下来重做的成本比原件高。
- 医疗器械与实验托盘:托盘、器械车台面、清洗篮。牌号用 316L,碳含量要求控制在 0.03% 以下。工艺要电解抛光,焊缝打磨到无死角,不能留藏污的缝隙。交付时随件附材质证明和表面粗糙度检测记录,医院验收会要这 2 份,缺了要退回补。
四、第三组:结构与外观
这一组看公差和表面处理,材料牌号的门槛反而低,201 就能用。
- 建筑幕墙与栏杆:立柱、横梁、驳接爪底座、阳台栏杆。室外用 304,室内干燥环境可用 201。工艺以切割、折弯、焊接、拉丝为主。要盯 2 个数字:板厚公差控制在 ±0.1 毫米内,拼缝宽度控制在 1 到 2 毫米。板厚负公差超标的,安装后立柱会晃,返工要拆整面墙。
- 机械结构支架:设备底座、电机支架、导轨支座。牌号用 304 或 316,受力大的件按图纸算厚度,别只按经验取 3 毫米。工艺以激光切割加折弯为主,孔位公差控制在 ±0.2 毫米。这类件常要求去应力处理,焊接后不变形,装上设备不用二次校正。
- 装饰面板与包边:电梯门套、柱面包板、踢脚线。牌号用 304,室内可用 201。工艺有镜面、拉丝、压花、镀钛 4 种。镜面件要贴保护膜,运输划伤是这类件最常见的返工原因。同一批件的纹路方向要一致,拼装后看不出色差。
五、5 个常用牌号怎么分
牌号不是越贵越好,按使用环境对号入座。下面这张表把 5 个牌号的差别列清楚。
| 牌号 | 主要成分差别 | 适用的场景 | 不适合 |
|---|---|---|---|
| 201 | 用锰替代部分镍,镍含量低 | 室内干燥环境的装饰件、支架 | 室外、潮湿、接触酸碱 |
| 304 | 含 18% 铬、8% 镍 | 食品设备、厨具、幕墙、一般结构件 | 高氯离子环境、强酸 |
| 316L | 在 304 基础上加钼,碳含量 ≤0.03% | 化工、医疗、沿海、含氯环境 | 对成本敏感的室内装饰件 |
| 321 | 加钛稳定化 | 400 到 800 摄氏度的高温管路 | 常温装饰件,性价比不占优 |
| 430 | 铁素体,不含镍 | 家电外壳、装饰贴面 | 焊接件、潮湿环境 |
201 与 304 的外观在刚交货时分不出来,1 到 3 个月后才出现锈点。这是收货环节最容易吃亏的地方,核验办法写在第六节第 1 条。
201 与 304 的差别在哪
201 用锰替掉了一部分镍,成本低 20% 到 30%,耐蚀性跟着降。判断标准看使用位置:室内、干燥、不接触酸碱的装饰件和支架,201 够用;室外、潮气重、要擦洗的件,换 304。差价在 1 个阳台栏杆的项目上是几百元,锈了重做的费用按平方米算。
316L 什么时候必须用
316L 加了钼,抗氯离子点蚀的能力比 304 强。3 种情况必须上 316L:接触海水或沿海 5 公里内的室外件、接触含氯消毒液每天 3 次以上的食品与医疗件、介质里有氯离子的化工管路。医院和药厂的验收文件里通常直接指定 316L,换成 304 会被退回。
321 与 430 用在哪
321 加了钛,抗高温氧化,用在 400 到 800 摄氏度的排气管、热交换器上,常温件用它是浪费。430 不含镍,价格低,多用在家电外壳和装饰贴面,不能焊,焊了晶间腐蚀很快。这两类在定制单里出现频率低,写清使用温度和环境就能定。
六、怎么核验交付件
3 个动作,收货当天就能做,不用等装机通电。
- 查材质:看质保书上的炉批号,与件上钢印是否一致;再用不锈钢检测液滴 1 滴,304 变浅红、201 变深红,颜色对不上说明换料了。
- 量尺寸:用卡尺量 3 个位置的关键尺寸,公差超出图纸标注的先挑出来,别装上去再拆。板厚要量 5 个点取最小值。
- 看焊缝:焊缝应连续、无气孔、无咬边;酸洗钝化后的焊缝颜色接近母材,发黑说明钝化没做到位,这类件在潮湿环境里先从焊缝起锈。
七、加工方式怎么选
按批量与精度选,别一上来只谈单价。这张表是我们接单时先问的 3 个问题对应的答案。
| 批量 | 合适的加工方式 | 打样周期 | 要注意 |
|---|---|---|---|
| 1 到 10 件 | 激光切割 + 折弯 + 手工焊 | 3 到 5 天 | 单价高,改图灵活 |
| 10 到 500 件 | 激光切割 + 折弯 + 工装焊接 | 7 到 12 天 | 要做 1 套简易工装,保一致性 |
| 500 件以上 | 冲压或模具成型 + 自动焊 | 15 到 25 天 | 模具费摊进单价,改图成本高 |
八、4 个常见坑
- 用 201 冒充 304:外观分不出,1 到 3 个月后起锈。收货时滴检测液,或要求随货附炉批号质保书。
- 按理论厚度报价:标 1.5 毫米实测 1.32 毫米,属负公差常见做法。合同里写明按实测厚度验收,公差不超过 ±0.1 毫米。
- 焊缝只做点焊:外观平整,受力后开裂。写明满焊要求,并约定探伤比例,管道件建议不低于 10%。
- 表面处理顺序颠倒:先拉丝后焊接,焊缝处纹路接不上。工艺卡里写清先焊后处理,这道顺序改过来不影响成本。
本文信息核对时间:2026-11