{var%20f='http://v.t.sina.com.cn/share/share.php?appkey=1515056452',u=z||d.location,p=['&url=',e(u),'&title=',e(t||d.title),'&source=',e(r),'&sourceUrl=',e(l),'&content=',c||'gb2312','&pic=',e(p||'')].join('');function%20a(){if(!window.open([f,p].join(''),'mb',['toolbar=0,status=0,resizable=1,width=440,height=430,left=',(s.width-440)/2,',top=',(s.height-430)/2].join('')))u.href=[f,p].join('');};if(/Firefox/.test(navigator.userAgent))setTimeout(a,0);else%20a();})(screen,document,encodeURIComponent,'','','https://www.jjipb.cn//data/attach/topic/topicIyebx2.jpg', '推荐 jjipb_admin_66 的文章《不锈钢加工店怎么选材料?按剪折、焊接、拉伸分开挑》','https://www.jjipb.cn/news/2003.html','页面编码gb2312|utf-8默认gb2312'));)
结论先给:不锈钢加工店选材料,按加工方式分 3 条线,剪折与激光、焊接、拉伸与表面。3 条线对应的牌号不一样,304 能覆盖多数剪折与焊接活,316L 用在接触盐雾与药剂的件,201 只在室内干燥件上划算。厚度按成品强度倒推,别按来料厚度直接下单。
2026 年 3 月我帮 1 家做厨具代工的门店看过 1 批退货。客户要 1.2 毫米的 304 折弯件,店里图便宜用了 201,折了 30 件有 11 件转角开裂。201 的延伸率比 304 低,折弯半径小于板厚 1 倍就容易裂。这批货返工,材料费加人工赔了 4000 多元。
先看自己能不能做
门店的设备决定能接什么活。只有剪板机和折弯机的,做不了复杂曲面;有激光切割的,能接异形件但要考虑切割面氧化;有氩弧焊的,薄板焊接有优势,厚板要改用埋弧或等离子。
3 个能力要先确认:剪板机最大剪切厚度、折弯机吨位与模具长度、有没有做固溶或钝化的条件。3 项里第 3 项最容易被忽略,焊接后不钝化,焊缝 3 到 6 个月就会出锈点。
要准备什么
下单前备 4 样:图纸或样件、成品用途、表面要求、公差要求。4 样里少 1 样,材料选出来大概率要改。
| 加工方式 | 常用牌号 | 厚度范围 | 要避开什么 |
|---|---|---|---|
| 剪板与折弯 | 304、201 | 0.5 到 3 毫米 | 201 折弯半径小于板厚 |
| 激光切割 | 304、316L | 0.5 到 6 毫米 | 厚板切口挂渣多 |
| 氩弧焊 | 304、316L | 0.5 到 4 毫米 | 不充氩背面发黑 |
| 拉伸成型 | 304 低碳、316L | 0.5 到 2 毫米 | 201 拉伸易裂 |
| 表面拉丝 | 304 | 0.5 到 3 毫米 | 焊点未打磨会露纹 |
表里第 1 行的坑最常见。201 便宜,每吨比 304 低几千元,做室内干燥的装饰件没问题;一旦涉及折弯、拉伸、潮湿环境,201 的短板就出来。判断方法看 2 条:折弯半径是否大于板厚 1 倍,使用环境是否有水汽。
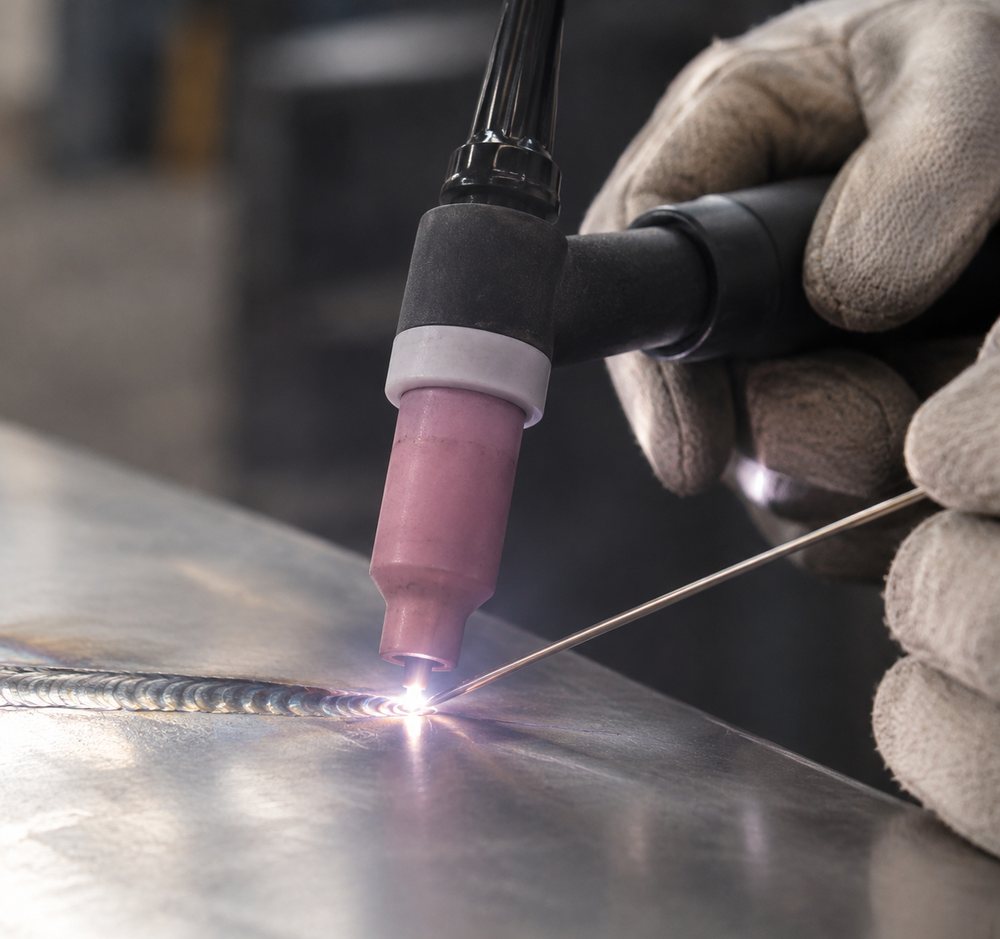
第 3 行要注意背面保护。薄板氩弧焊不充氩,背面会氧化发黑,做食品设备或外露件要返工。充氩的做法是背面贴 1 层保护膜或通氩气,成本每米 3 到 5 元,比返工便宜。
怎么选:3 条线分别看
剪折与激光:先定厚度
厚度按成品强度倒推。承重的层板用 1.2 到 1.5 毫米,无承力的装饰面板 0.8 到 1.0 毫米,需要攻丝的件不低于 1.5 毫米。来料厚度与成品厚度差 0.05 到 0.1 毫米,算料时把这部分加上。
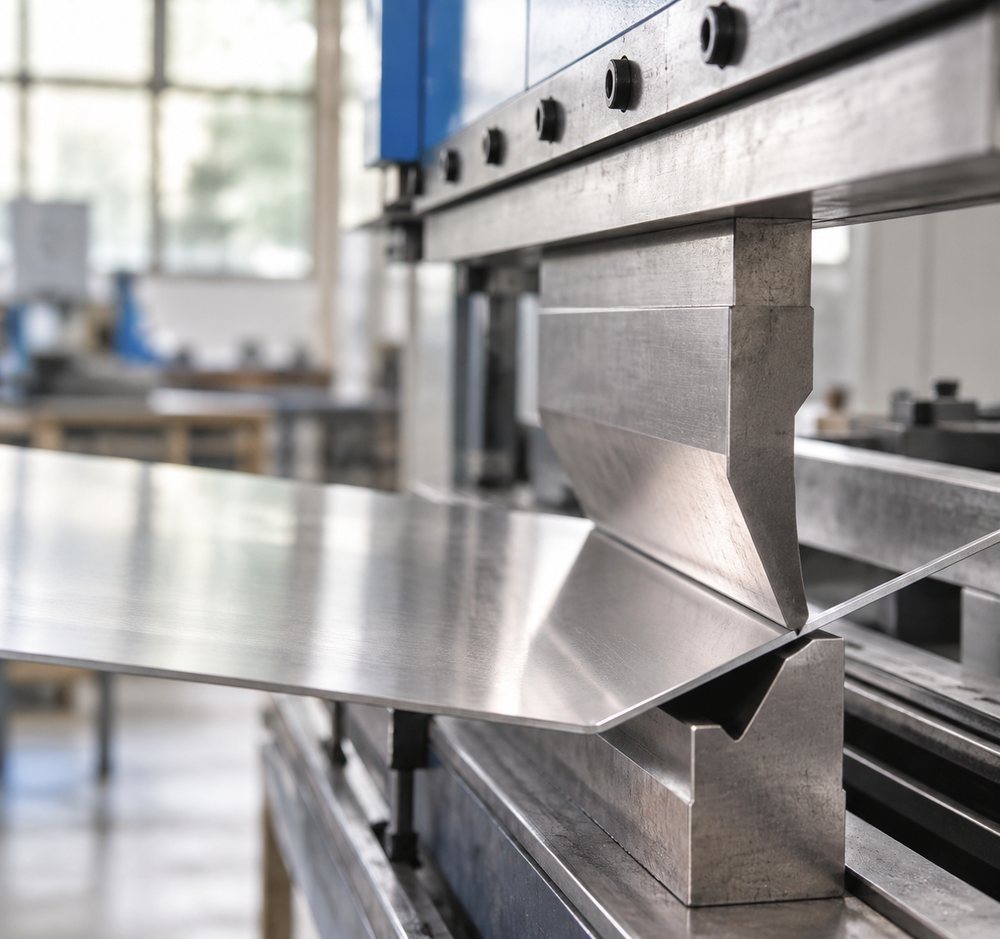
折弯半径要跟厚度配套。304 的折弯半径建议不小于板厚 1 倍,1.5 毫米板取 R1.5 以上;201 要放到 1.5 倍以上才稳。半径过小,转角外侧的延伸超过材料极限,就会裂。
焊接:看牌号与焊材匹配
304 焊 304 用同材质焊丝,316L 焊 316L 用含钼焊丝,2 种别混用。混用的后果是焊缝耐蚀性下降,盐雾环境 100 小时就出锈。焊材牌号写在领料单上,别让师傅凭手感挑。
焊后处理要跟上。焊缝打磨到与母材齐平,再做钝化,钝化液涂刷后停留 20 到 30 分钟,清水冲净。不做钝化的焊缝,外观 1 个月内看不出问题,3 个月后开始出黄斑。
拉伸与表面:看延伸率
拉伸件选低碳的 304,延伸率高,深拉伸不容易裂。拉伸深度超过直径 0.5 倍的件,中间要加 1 次退火,退火温度按材料牌号定,别自己估。201 不做深拉伸,裂的风险高。
表面处理要跟加工顺序排。拉丝、镜面这类处理放在焊接与打磨之后,先处理再焊接,焊缝会把纹路打断。外露件的处理顺序是:切割、折弯、焊接、打磨、拉丝、钝化,6 步走完。
卡在哪:5 个常见误判
- 按价格选 201。原因:只算材料费。解:把返工率与耐蚀年限算进去再比。
- 来料厚度当成品厚度。原因:忽略加工减薄。解:算料时加 0.05 到 0.1 毫米余量。
- 焊材混用。原因:领料时没写牌号。解:领料单标注焊丝牌号与批次。
- 先拉丝后焊接。原因:工序排反。解:表面处理排在焊接与打磨之后。
- 忽略钝化。原因:以为不锈钢不会锈。解:焊后必做钝化,尤其户外件。
第 1 条要算全周期。201 每吨便宜几千元,1 个 50 公斤的件省不到 200 元;返工 1 次的人工与材料,抵得上 10 个件省下的钱。做室内干燥件的可以选 201,涉及水汽与折弯的按 304 报价。
第 4 条返工成本高。拉丝面一旦被焊缝打断,只能整面重拉,1 平方米重拉要 40 分钟。工序排对能省这道返工,排产时把表面处理放在最后 1 道。
怎么核验材料对不对
- 看质保书上的牌号与炉号,与来料标签对得上。
- 用磁性测试初判,304 弱磁、316L 更弱,强磁的多是 4 系。
- 做 1 次 24 小时盐雾或盐水浸泡,看有没有锈点。
- 折弯 1 件试样,看转角外侧有没有微裂纹。
第 2 条只能初判。冷加工后的 304 也会带磁性,磁性强度不能当牌号判定依据,要配合质保书与光谱检测。门店没有光谱仪的,让供应商提供第 3 方检测报告。
第 4 条最实用。按实际折弯半径折 1 件,转角外侧用放大镜看,有细裂纹说明材料或半径不匹配。1 件试样的成本几元钱,比整批返工省得多。
报价时怎么把材料差异说清
报价单上把 4 项分开列:材料费、加工费、后处理费、包装运输。材料费按牌号与厚度单列,加工费按工序单列,后处理写清做不做钝化。4 项分开,客户能自己判断哪一段贵。
牌号差异要写明影响。同一件用 304 与 201,报价可能差 8% 到 15%,把"201 不适合折弯半径小于板厚的件"这句话写进备注。写了这句,后面出问题时有依据,客户也知道差价花在哪。
后处理别打包进加工费。钝化、拉丝、镜面这 3 项成本差 3 到 5 倍,打包报价客户会觉得贵得没道理。单列之后,客户按需要选,1 件能省 10 到 30 元。
交期也要跟材料走。304 是常备料,1 到 2 天能到;316L 与特殊厚度要订,3 到 7 天。报价时写清交期起点是"材料到厂后",别写成"下单后",材料晚到就不算延期。
材料损耗要算进去。1 张 1.22 米乘 2.44 米的板,切 1 个 600 毫米见方的件,排 8 件剩 1 块余料,利用率约 78%。报价时按利用率 75% 到 80% 算,比按 100% 算稳,余料还能留着做小件。
遇到客户指定牌号的,别擅自替换。指定 316L 的件换成 304,成本降 20%,但耐蚀性差一截,出了问题责任在加工方。要替换就出 1 份书面说明,写明差异与适用条件,客户签字后再做。说明里附 1 段盐雾或浸泡的对比结果,比口头解释有用。
3 条线走完,1 个件的选材判断大约 30 分钟。真正花时间的是把用途与表面要求问清,问清了牌号与厚度就定了。报价时把钝化、拉丝这些后处理单列,客户看得明白,后面也少扯皮。
最后 1 条经验:报价前先问 1 句"这个件用在哪",涉及水汽、盐雾、食品接触的,直接按 304 以上报,省掉后面反复改单。问这 1 句花 10 秒,能省 2 到 3 轮沟通。问到含糊的答复,就按高 1 档的牌号报,把差价与理由写进备注。备注里带 2 个数字:牌号差价百分比、耐蚀试验时长,客户一看就懂。
本文信息核对时间:2026-11