{var%20f='http://v.t.sina.com.cn/share/share.php?appkey=1515056452',u=z||d.location,p=['&url=',e(u),'&title=',e(t||d.title),'&source=',e(r),'&sourceUrl=',e(l),'&content=',c||'gb2312','&pic=',e(p||'')].join('');function%20a(){if(!window.open([f,p].join(''),'mb',['toolbar=0,status=0,resizable=1,width=440,height=430,left=',(s.width-440)/2,',top=',(s.height-430)/2].join('')))u.href=[f,p].join('');};if(/Firefox/.test(navigator.userAgent))setTimeout(a,0);else%20a();})(screen,document,encodeURIComponent,'','','https://www.jjipb.cn//data/attach/topic/topicS5rNTX.jpg', '推荐 jjipb_admin_66 的文章《压铸怎么选材料?先看零件在什么环境里工作》','https://www.jjipb.cn/news/1997.html','页面编码gb2312|utf-8默认gb2312'));)
结论先给:压铸选材料,按零件的工作环境分 3 关过,先看温度上限,再看腐蚀与表面要求,末了看受力形式。3 关过完,牌号范围通常只剩 2 到 3 个,再比价格和供货。铝硅铜系适合多数常温结构件,镁合金适合减重件,锌合金适合薄壁小件。
2026 年 4 月我帮 1 家做电动工具外壳的厂子改过选材。他们原来用 ADC12 做 1 个散热盖,装配后 3 个月出现 6 处裂纹,退货率 4.2%。后来把工作温度 110℃ 这个条件补进选型表,换成含铜量更低的牌号,裂纹问题消失,单件成本涨了 0.8 元。
先看这个件适不适合压铸
压铸适合壁厚 1 到 6 毫米、批量 5000 件以上的件。壁厚超过 8 毫米,缩孔风险高,改走重力铸造或低压铸造更稳。批量低于 3000 件,模具摊销压不住,单价会高出 30% 以上。
不适合的情形有 3 类:需要做深腔盲孔且深径比超过 4 的、要求整体热处理的、单件重量超过 20 公斤的。这 3 类硬做,废品率常在 15% 以上,后工序修整的成本比省下的加工费高。
选材要准备 4 个输入
4 个输入缺 1 个,选出来的牌号大概率要返工。这 4 项不是技术参数表上的原有栏目,要单独问客户或装配部门。
| 输入 | 怎么问 | 影响什么 | 没给的后果 |
|---|---|---|---|
| 工作温度 | 连续工作时的最高温度,不是瞬时 | 决定用铝还是镁 | 高温件选错,3 个月开裂 |
| 接触介质 | 是否接触水汽、盐雾、清洗剂 | 决定表面处理与含铜量 | 盐雾环境 200 小时出白锈 |
| 受力形式 | 拉伸、弯曲、还是螺栓预紧 | 决定延伸率要求 | 螺纹孔滑牙、装配开裂 |
| 表面要求 | 是否外露、要不要喷涂或电镀 | 决定气孔允许值与后处理 | 电镀后起泡,返工率 20% |
表里第 1 行最容易问错。客户常说"不怎么热",实际是密闭腔体里连续 90℃。问法改成"夏天满负荷运行 2 小时后,壳体摸着烫不烫手,能不能放鸡蛋",答案就具体了。我这次改了问法,问出 3 个件的实际温度都在 100℃ 以上。
第 2 行决定要不要做钝化或喷粉。接触盐雾的件,含铜量高的牌号耐蚀性差,200 小时盐雾试验就出白锈。这类件要么降铜,要么加 1 层钝化,钝化单件成本 0.3 到 0.6 元,比换牌号便宜。
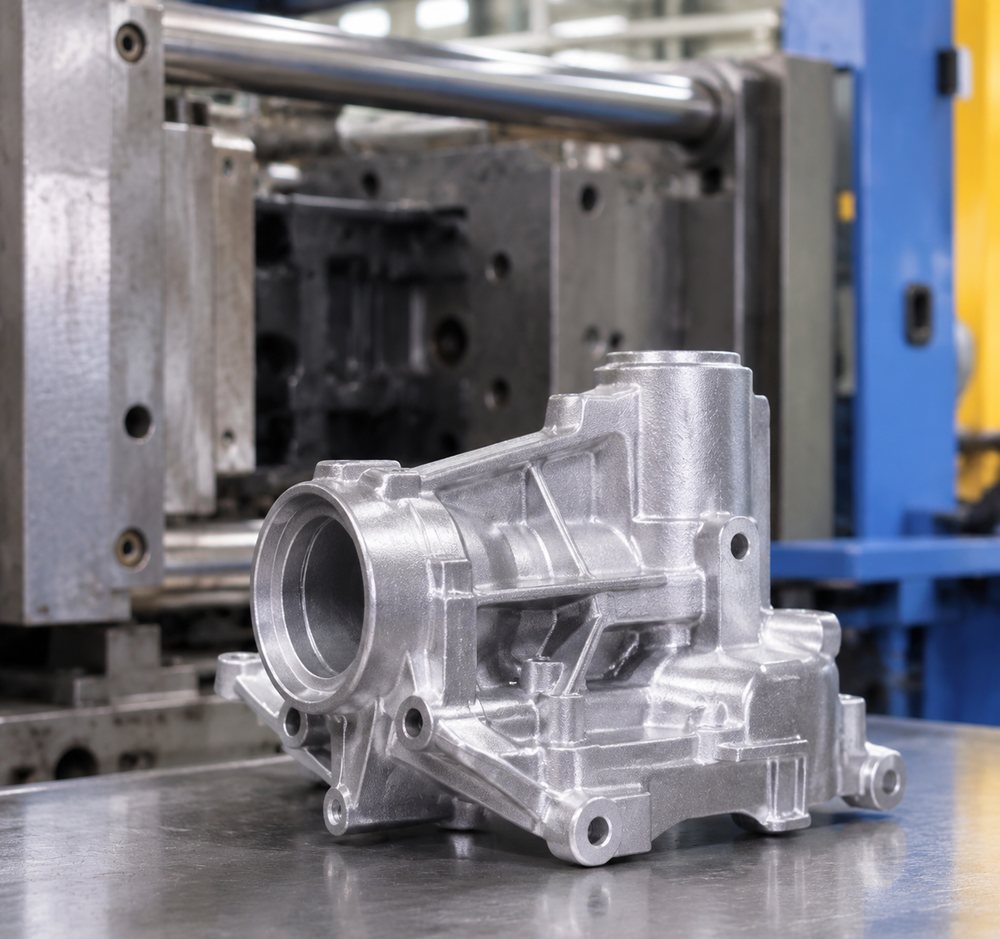
怎么选:3 关过完定牌号
第 1 关 温度
连续工作温度低于 150℃ 的,铝硅铜系能用,ADC12 和 A380 是常见选择,流动性好、模具寿命长。150℃ 到 200℃ 之间要降铜,含铜低一些的牌号强度掉得慢,长期用不容易变形。超过 200℃ 的件,压铸铝合金不合适,改走铸铁或钢件。
镁合金 AZ91D 的耐热性弱于铝,长期 120℃ 以上就开始蠕变,螺栓预紧力会松。做减重件时先确认温度,温度过了 100℃ 就别用镁,减重 30% 换来的是 1 年后整批返修。
第 2 关 腐蚀与表面
室内干燥环境,铝硅铜系直接能用,不做表面处理也行。户外或潮湿环境,要么选低铜牌号,要么做阳极氧化、喷粉、钝化中的 1 种。3 种处理的耐蚀排序是阳极氧化优于喷粉,喷粉优于钝化,成本排序反过来。
要电镀的件对气孔特别敏感。压铸件表层 0.5 毫米内的气孔在电镀后会起泡,返工率能到 20%。这类件要在模具阶段就把浇口位置调好,或者留 0.8 毫米加工余量,把表层车掉再镀。
第 3 关 受力形式
受拉伸或弯曲的件,看延伸率。压铸铝合金延伸率多在 1% 到 3%,做承力件要选热处理态或改走半固态成型。受螺栓预紧的螺纹孔,主要看硬度与壁厚,M6 螺纹的配合壁厚不低于 3 毫米,低于这个值滑牙率明显上升。
受力形式说不清的,按最不利的那种算。我遇到过 1 个支架,客户说不承力,装配图上看是 4 个 M8 螺栓吊装 12 公斤的电机,实际是剪切受力。按承力件重选后,壁厚从 2.5 加到 3.2 毫米,单件重量多了 40 克。
卡在哪:5 个常见误判
- 按价格选。原因:只比吨价,没算废品率。解:把废品率与后处理成本并进单件成本再比。
- 拿样品温度当工况温度。原因:试装时是空载。解:按满负荷连续 2 小时的实测温度定。
- 忽略脱模斜度。原因:结构件按机加工思路设计。解:外壁留 1 度、内壁留 1.5 度斜度。
- 壁厚突变。原因:为了加强筋局部加厚到 8 毫米。解:筋厚控制在主壁厚的 0.6 到 0.8 倍。
- 忽略模具寿命。原因:高硬度牌号对模具磨损快。解:按 10 万模次核算模具摊销。
第 4 条是设计侧的高频问题。厚薄交界处冷却速度不同,厚的地方最后凝固,缩孔就出在那里。把 8 毫米的加强筋改成 3 条 2 毫米的筋,强度差不多,缩孔没了,单件还轻了 15 克。
第 5 条在批量大的件上影响明显。含硅量高的牌号流动性好但磨损模具,1 套模具做 8 万模次就要修,修 1 次 3000 到 6000 元。把这笔钱摊到 10 万件上,单件 0.03 到 0.06 元,选材时容易漏掉。
第 3 条可以在设计评审时一次改掉。图纸上把脱模方向标出来,外壁斜度写 1 度、内壁写 1.5 度,模具厂照着做,试模时少调 2 到 3 轮。我经手过 1 个壳体,图纸没标斜度,试模拉伤 4 处,光修模花了 1.2 万元。
铝、镁、锌怎么排先后
密度决定用在哪。铝的密度约 2.7,镁约 1.8,锌约 7.1。同一体积下镁比铝轻 33%,锌比铝重 1.6 倍。手持工具、无人机这类对重量敏感的件先看镁,重量不敏感的固定件用铝,锌只在小而精的件上划算。
耐蚀性排序与密度相反。铝表面能自然形成氧化膜,户外用得住;镁的氧化膜疏松,不做涂层 3 个月就起白粉;锌在干燥室内稳定,潮湿环境要镀层。做户外件选镁,涂层成本要把单件 0.5 到 1 元算进去。
成型精度上锌合金占优。锌的熔点低、流动性好,能压出 0.5 毫米壁厚、公差 0.05 毫米以内的件,铝在同样厚度上就吃力。做锁具、连接器、装饰件这类小件,锌的良品率通常高出 10 个点,材料贵但综合成本可控。
怎么核验选对了
- 做 1 轮 200 件试模,看废品率是否低于 5%,重点看厚壁处的缩孔。
- 抽样做盐雾试验,户外件按 200 小时看白锈面积。
- 装配 50 件做扭矩测试,螺纹孔按设计扭矩的 1.2 倍拧 3 次不滑牙。
- 连续跑 200 小时工况测试,测壳体温度与变形量。
第 1 条要在开模后头 1 周做。试模 200 件的成本约 2000 元,能提前发现 80% 的成型问题。等量产 5000 件再发现缩孔,返工与停线的损失是试模费的 20 倍以上。
整套判断跑下来,1 个件从提问到定牌号大约 3 到 5 天,比反复试模快。真正花时间的是把那 4 个输入问准,问准了,牌号范围自然收窄到 2 个以内。牌号定完先做 1 轮模流分析,2 天能出结果,比开模后改浇口省 1 到 2 周。分析报告里只看 3 个位置:浇口附近的卷气、远端薄壁的欠铸、厚壁处的缩孔。3 个位置都过,模具方案才算站得住,试模时少改 1 轮浇口。
本文信息核对时间:2026-11