{var%20f='http://v.t.sina.com.cn/share/share.php?appkey=1515056452',u=z||d.location,p=['&url=',e(u),'&title=',e(t||d.title),'&source=',e(r),'&sourceUrl=',e(l),'&content=',c||'gb2312','&pic=',e(p||'')].join('');function%20a(){if(!window.open([f,p].join(''),'mb',['toolbar=0,status=0,resizable=1,width=440,height=430,left=',(s.width-440)/2,',top=',(s.height-430)/2].join('')))u.href=[f,p].join('');};if(/Firefox/.test(navigator.userAgent))setTimeout(a,0);else%20a();})(screen,document,encodeURIComponent,'','','https://www.jjipb.cn//data/attach/topic/topicyDmklu.jpg', '推荐 jjipb_admin_66 的文章《不锈钢加工定制的使用场景有哪些?先按这 4 个条件对号》','https://www.jjipb.cn/news/1310.html','页面编码gb2312|utf-8默认gb2312'));)
不锈钢加工定制的使用场景可以按 3 个维度切开:接触什么介质、承不承力、表面要不要易清洁。常见的 8 类场景是食品加工、化工制药、建筑市政、医疗实验室、餐饮后厨、环保水处理、电子洁净、装饰五金。牌号选择多数落在 304 与 316L 上,少数用 201 与 430。
2024 年我跟过 1 个做酱料代工的小厂改造。他们原来的操作台用 201 板,用了 8 个月焊缝开始出锈点,酱料批次抽检不合格,返工把 12 张台面全换了 316L。当时差价不到总造价的 8%,返工损失是这个数的 6 倍。场景选错牌号,代价往往落在验收环节,不在报价单上。
怎么分类:3 个维度定方向
先定维度比先定牌号有效。3 个维度里,介质那一条基本能决定牌号,余下 2 条决定厚度与表面处理。
按接触介质分
- 接触食品与饮用水。选 304 起步,含盐或含酸的选 316L。焊缝要打磨到与母材齐平,不能留缝隙。
- 接触化工介质。按介质查耐蚀表,氯离子环境选 316L 或双相钢,强酸环境要考虑非金属衬里。
- 只接触空气与雨水。201 与 304 都能用,看预算与使用年限,室外沿海环境建议 304 起步。
按受力与表面分
承力件看厚度与支撑结构,1.5 毫米板做台面要加折边或方管骨架,2.0 毫米以上可以少加 1 道支撑。表面处理分拉丝、镜面、喷砂、压花 4 类,前 2 类对清洁要求高的场景更合适,喷砂用于遮划痕,压花用于防滑。厚度每加 0.5 毫米,同面积的材料成本上去 1 成左右,支撑结构可以相应简化。
8 类场景逐个看
每条给典型部件、常用牌号与加工要点。第 2 条和第 4 条的验收要求最严,涉及合规文件。
- 食品与饮料加工。部件是操作台、输送槽、储罐、搅拌罐。牌号以 304 为主,含盐配方用 316L。要点是内角圆弧过渡、焊缝酸洗钝化,罐体要做水压或气密试验。
- 化工与制药。部件是管道、法兰、反应釜内胆、换热器壳体。牌号 316L 起,介质含氯时另议。要点是材质证明书按炉号对应、焊工持证、必要时做渗透检测。
- 建筑与市政。部件是幕墙板、栏杆、雨棚、排水沟盖板。牌号 304 与 201 都有,沿海项目用 304。要点是板面平整度与色差,同 1 个立面要用同批板材。
- 医疗与实验室。部件是器械台、消毒柜内胆、洁净间隔断。牌号 316L。要点是表面粗糙度、钝化后的清洗记录,交付时要带可追溯的文件包。
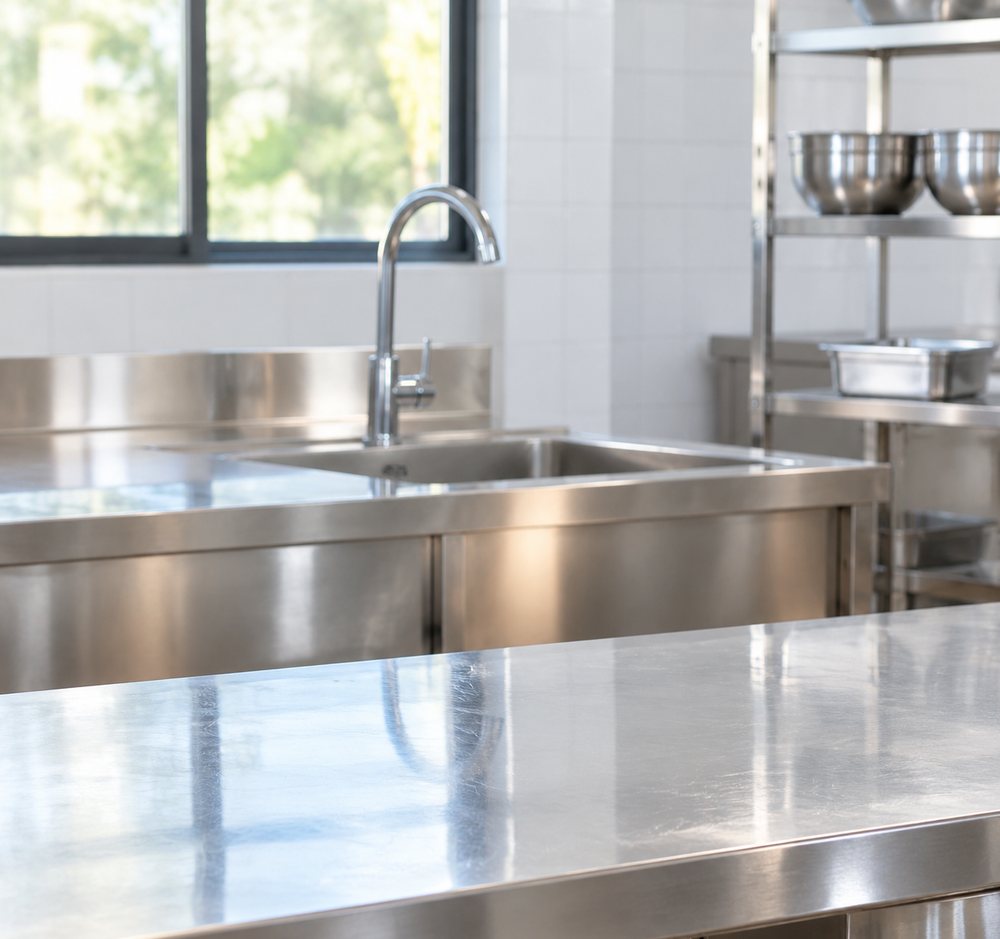
- 餐饮后厨。部件是灶台、烟罩、水池、货架。台面 304,外壳与背板常用 201。要点是折边不割手、下水坡度、烟罩接油槽的焊接密封。
- 环保与水处理。部件是水箱、加药罐、曝气支架、膜壳。牌号 304 或 316L,加药段按药剂定。要点是室外件的支撑防腐与膨胀余量。
- 电子与洁净车间。部件是工作台、周转架、风淋室外壳。牌号 304,表面多为拉丝。要点是尺寸公差与装配孔位,洁净区还要做无脱落处理。
- 装饰五金。部件是扶手、屏风、踢脚线、门套。牌号 304 与 201,室内可用 201。要点是表面纹理方向一致、焊点抛光不留色差。
8 类场景怎么对照
表格第 3 列是牌号起点,第 4 列是必须落到图纸上的验收项。报价前把这 4 列对齐,返工能少一半。
| 场景 | 典型部件 | 牌号起点 | 验收要点 |
|---|---|---|---|
| 食品加工 | 台面、储罐、输送槽 | 304 | 焊缝钝化、内角圆弧 |
| 化工制药 | 管道、釜胆、法兰 | 316L | 炉号证明、焊工证 |
| 建筑市政 | 幕墙、栏杆、盖板 | 304 / 201 | 平整度、同批色差 |
| 医疗实验室 | 器械台、洁净隔断 | 316L | 粗糙度、清洗记录 |
| 餐饮后厨 | 灶台、烟罩、水池 | 304 | 折边、坡度、油槽密封 |
| 环保水处理 | 水箱、加药罐、支架 | 304 / 316L | 支撑防腐、膨胀余量 |
| 电子洁净 | 工作台、周转架 | 304 | 公差、孔位、无脱落 |
| 装饰五金 | 扶手、屏风、踢脚线 | 304 / 201 | 纹理方向、焊点色差 |
第 2 行的「炉号证明」是 1 张纸的事。钢板出厂时每炉都有 1 份材质书,加工厂把炉号抄在送货单上,验收时对得上就说明没换料。缺这张纸,后面出问题只能靠光谱复验,1 次几百元。材质书要留存 2 年以上,食品与制药客户的年审会查这一段,缺页要补开证明。
怎么核验来料与成品
4 个动作,来料 2 个、成品 2 个。第 3 个动作最能识破以次充好。
- 核材质书。看炉号、牌号、厚度、执行标准 4 项,与送货单逐项对。
- 看板面标识。正规板材有喷码或贴标,标牌号与厚度。喷码被磨掉的要问清原因。
- 做光谱复验。手持光谱仪打 3 个点,铬镍含量对得上牌号区间即为真。201 冒充 304 在这一步一定会露。
- 量成品尺寸。按图纸抽 3 个关键尺寸,公差按约定等级执行,装配面单独标注。
用磁铁判断牌号靠不住
304 冷加工后带弱磁性,201 也可能不带磁性,磁铁吸不吸说明不了牌号。这个方法在市场上流传很广,我见过 3 次因为磁铁判断错误而退货的纠纷,最后都靠光谱仪定的性。要省钱的做法是让加工厂随货提供材质书,验收时抽 1 件复验。
复验也有省事的办法:让加工厂在切割前把每张板的边角料留 1 块,编上与成品对应的号。后期出问题直接打这块料的光谱,不用从成品上取样。这个做法在食品与制药项目里很常见,成本只是 1 个收纳箱。
怎么选加工方
3 个判断维度,按顺序问。第 1 个问不清,后面 2 个不用问。
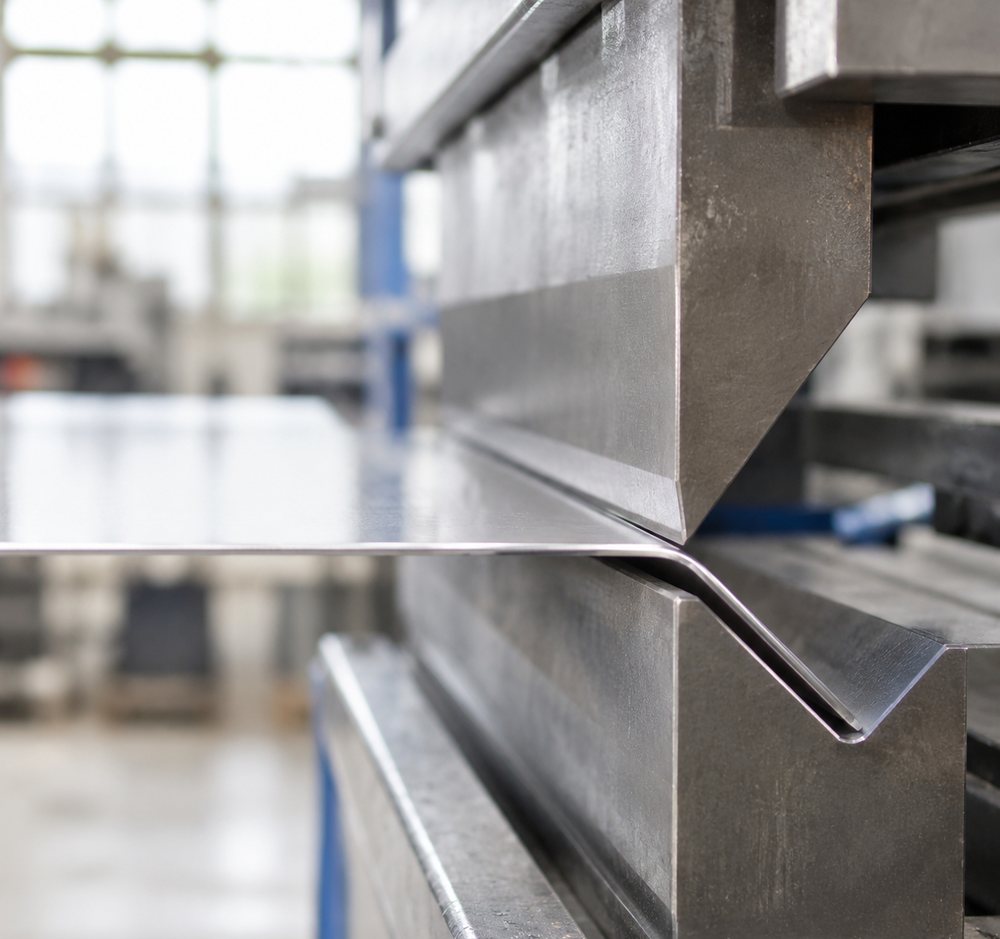
- 能不能按图加工。要设备清单:激光切割幅面、折弯机吨位、有没有卷圆与焊接工位。幅面 3 米以下的切不了 4 米长的整板。
- 焊接有没有资质。承压件与食品接触件要焊工证,涉及压力容器的还要制造许可。问 1 句「焊工证能看吗」,能拿出来的不多。
- 表面处理自己做还是外协。外协的要问清 2 道工序之间的运输与保护,划伤多发生在这一段。
5 个常见坑
5 条按损失金额排。第 1 条的损失往往超过货款本身。
- 牌号降级。现象是用 8 个月出锈点。原因是用 201 顶 304。解法是材质书加抽检复验。
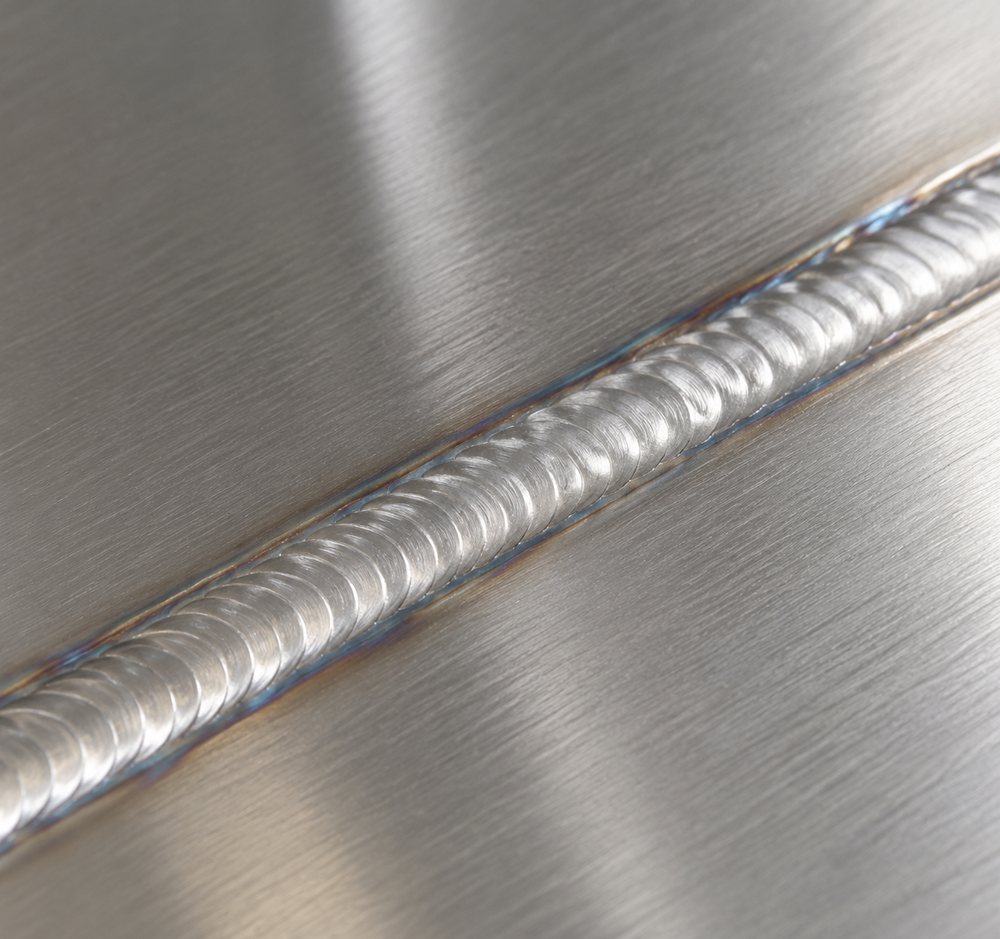
- 焊后不钝化。现象是焊缝两侧出现条状锈。原因是焊接破坏了钝化膜。解法是在合同里写明焊缝酸洗钝化。
- 公差按国标但装配不上。现象是现场装不进去。原因是国标公差与装配间隙不匹配。解法是图纸上标装配公差,别只写国标号。
- 表面纹理方向不一致。现象是同一面墙看出色带。原因是拼板时没统一拉丝方向。解法是加工单上写「纹理同向」,到货抽 2 块拼看。
- 只比单价。现象是总价反而更高。原因是薄板加损耗、二次加工另计。解法是让对方报「含损耗含表面处理的到场价」,再横向比 3 家。
本文信息核对时间:2026-11。牌号选用按常见介质的通用做法整理,涉及强腐蚀介质与承压设备时,请按设计图纸与相关标准由专业人员核定。